Mengapa Spesifikasi Pencincang Satu Aci yang Salah Lebih Mahal Daripada Mesin Itu Sendiri
Apabila anda membeli pencincang satu aci untuk tapak sekerap atau loji kitar semula di Vietnam, Indonesia, Thailand, Malaysia atau Filipina, harga belian bukanlah risiko terbesar. Risiko terbesar ialah mesin yang tidak sepadan dengan bahan anda: kesesakan berterusan, keluaran bersaiz berlebihan yang ditolak oleh peralatan hiliran, dan bahagian haus yang tidak dapat anda peroleh dengan cepat. Rotor, skrin dan sistem suapan hidraulik bukanlah ciri yang boleh ditukar ganti — ia adalah satu sistem yang sepadan, dan ia mesti dipilih berdasarkan bahan suapan sebenar anda.
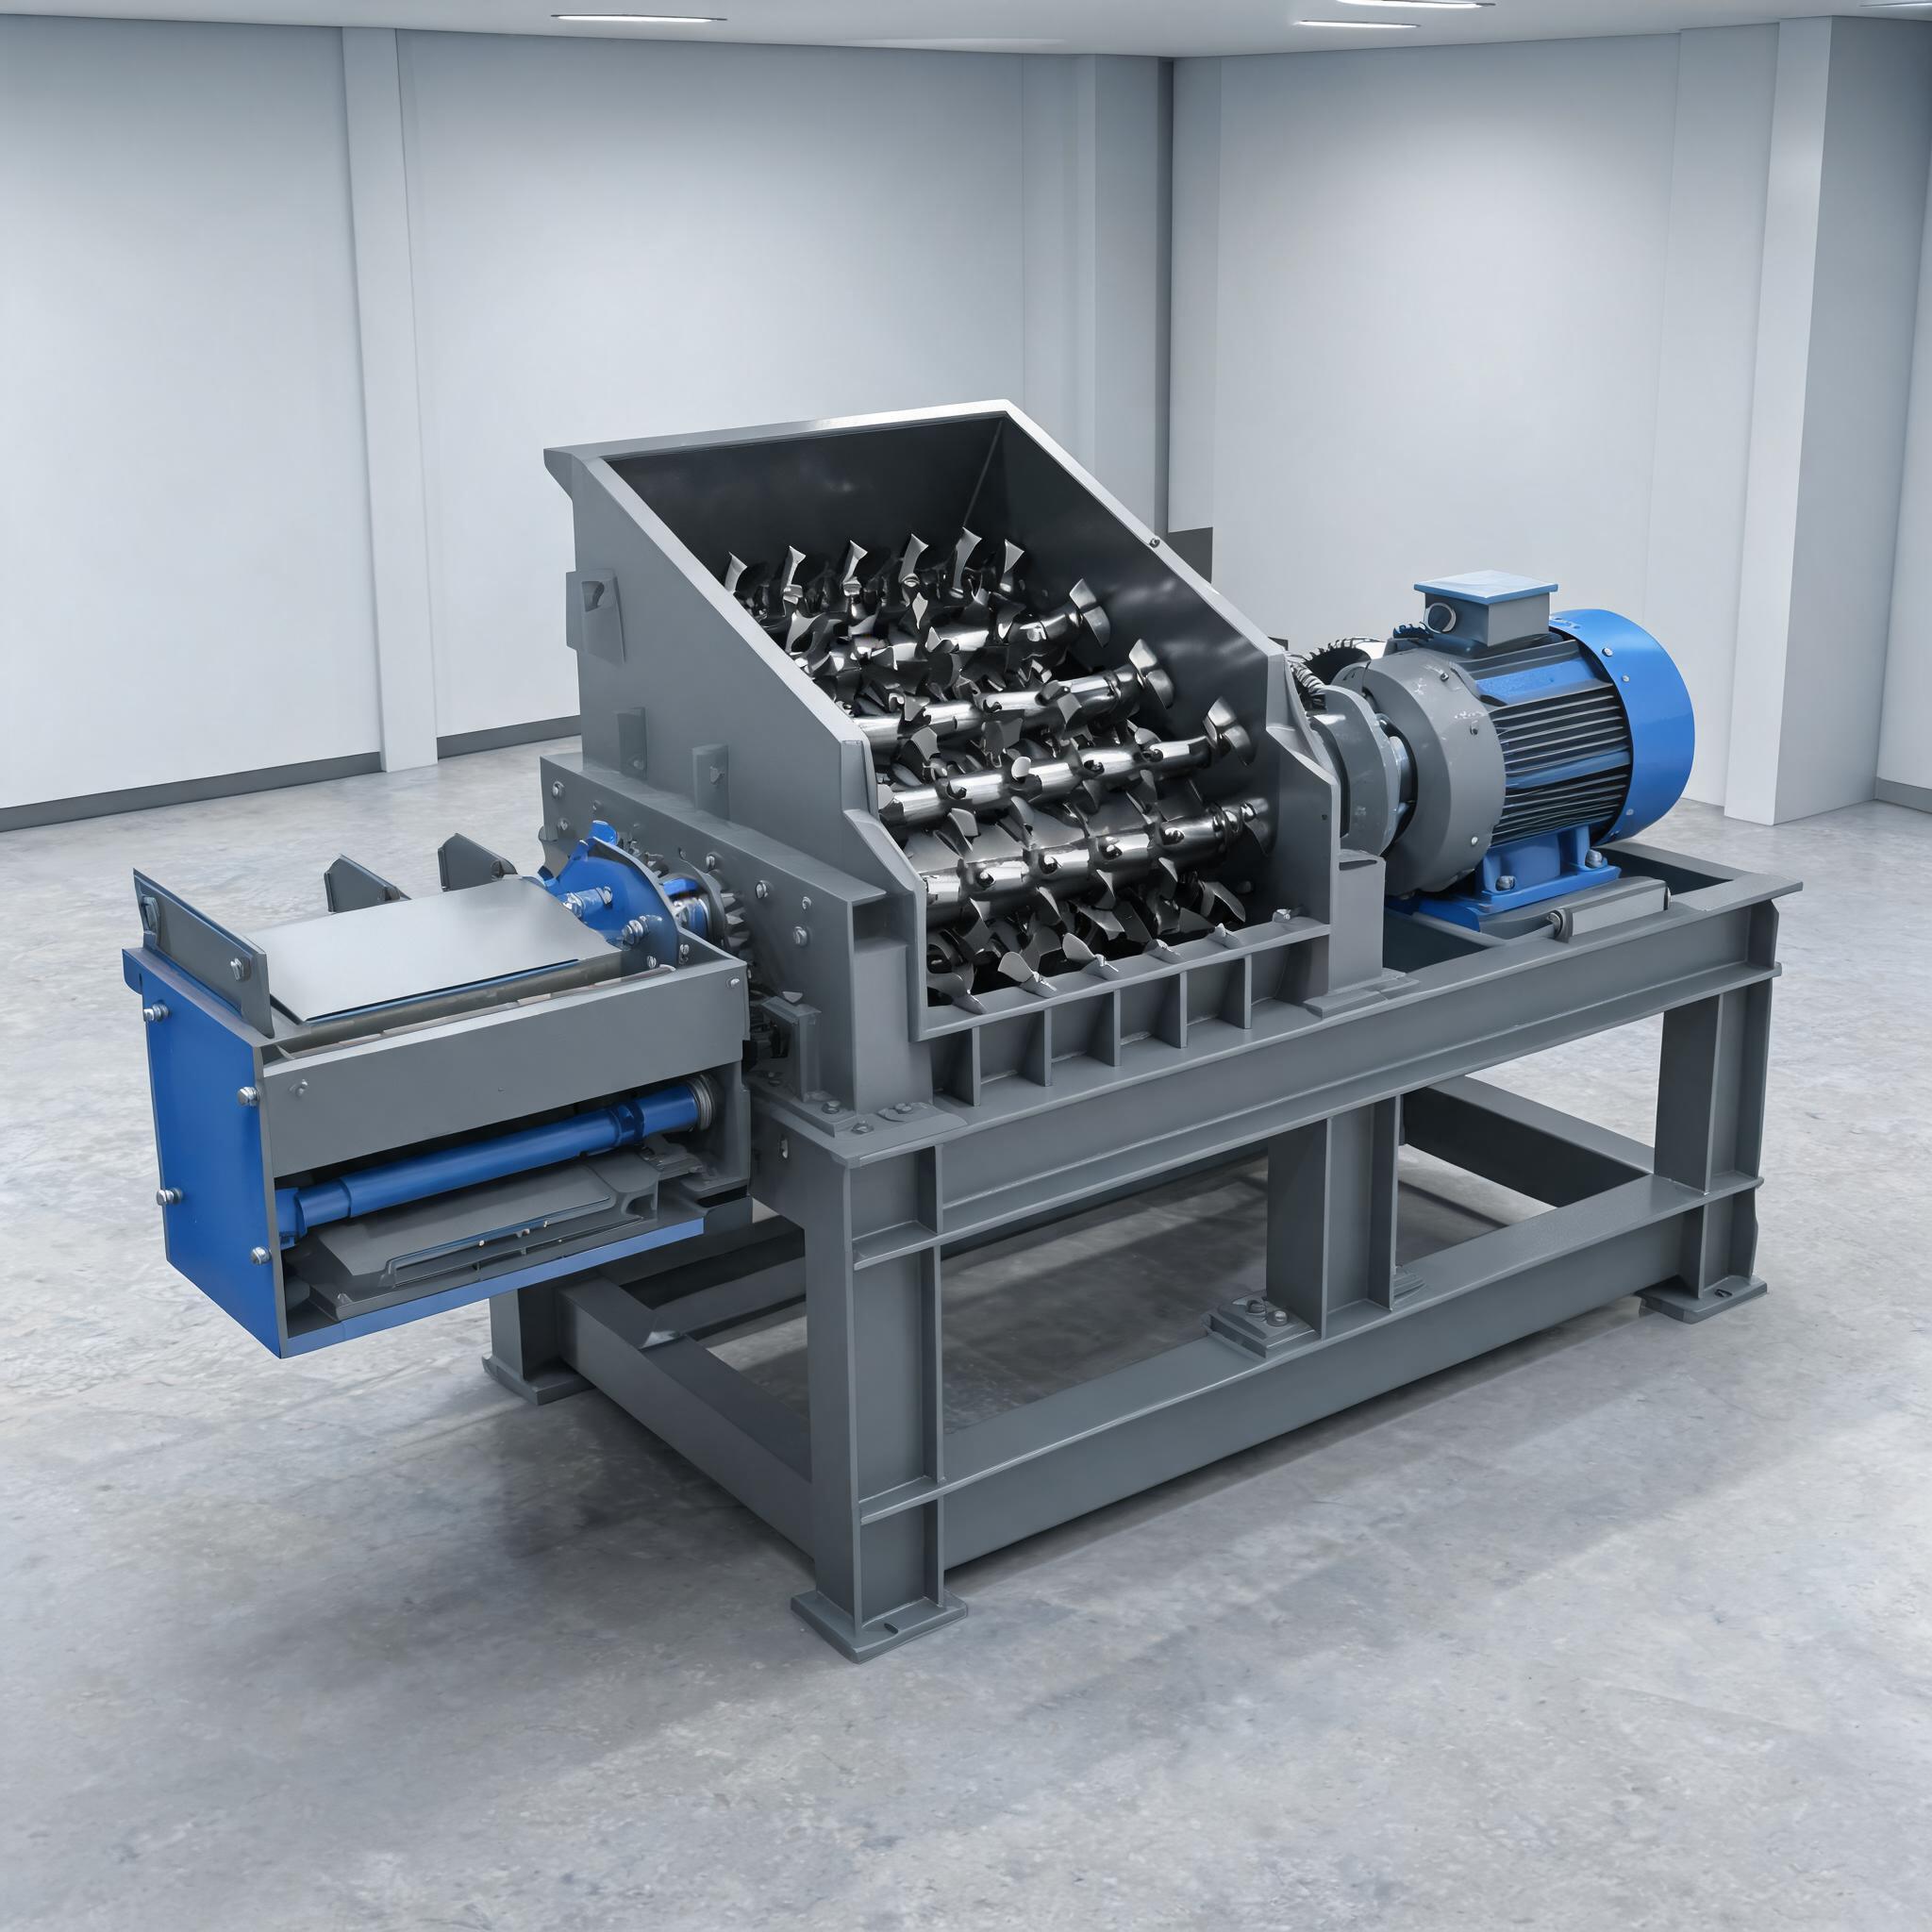
Panduan ini membincangkan tiga keputusan yang paling penting: reka bentuk rotor, saiz skrin, dan kapasiti realistik. Semua contoh merujuk kepada pencincang logam satu aci TG-SingleShaft 200, mesin satu aci berskrin 55 kW yang direka untuk aliran logam bukan ferus dan tolok ringan.
Langkah 1: Tentukan Bahan Anda Sebelum Melihat Mana-mana Mesin
Pencincang satu aci bukanlah pengisar universal. Sebelum membandingkan model, cirikan suapan anda:
- Bahan dominan: profil aluminium dan sisa penyemperitan, wayar tembaga dan berkas kabel, tatal loyang, sisa kepingan nipis, atau sisa rangka kerja bercop.
- Ketebalan dan bentuk stok maksimum: blok pepejal dan bahagian berdinding tebal berkelakuan sangat berbeza daripada kepingan dan wayar.
- Kontaminasi: adakah aliran mengandungi ferus asing (paku, bolt, serpihan keluli)?
- Saiz keluaran sasaran: apakah saiz zarah yang sebenarnya diperlukan oleh proses hiliran anda — granulator, penekan briket atau cas relau?
- Kadar pemprosesan yang diperlukan: tan sejam, berterusan atau kelompok.
Jawapan ini menentukan profil pisau rotor, perforasi skrin dan tetapan pelocok. Melangkau langkah ini adalah punca paling biasa penyesalan pembeli.
Langkah 2: Padankan Reka Bentuk Rotor dengan Bahan Anda
Dalam pencincang satu aci berskrin, rotor mendatar yang membawa pisau pemotong berputar terhadap pisau katil tetap, manakala pelocok hidraulik menolak bahan ke dalam zon pemotongan. Tiga faktor berkaitan rotor yang penting:
Profil dan pemasangan pisau
Pisau keluli alat keras dalam profil jenis D atau jenis V sesuai untuk bahan yang berbeza: profil jenis V mencengkam dan menarik bahan panjang dan berserabut seperti wayar; profil jenis D sesuai untuk logam ringan yang lebih berketul. Pisau bolt-on adalah penting untuk operasi Asia Tenggara — ia membolehkan pasukan anda menggantikan hujung pisau individu di lapangan tanpa mengeluarkan pemasangan rotor, memastikan masa henti diukur dalam jam, bukan hari.
Kelajuan dan tork rotor
Pencincang logam satu aci biasanya beroperasi pada kelajuan rendah dengan tork tinggi — TG-SingleShaft 200 beroperasi pada 80–120 RPM. Kelajuan rendah menggunting, bukan menghancurkan: ia menghasilkan kurang habuk, mengurangkan pengerasan kerja aluminium, dan mengelakkan calitan tembaga. Jika bahan anda lasak dan mulur, kelajuan rendah dengan kemajuan pelocok terkawal adalah gabungan yang tepat.
Perlindungan terhadap lilitan dan kesesakan
Wayar dan berkas kabel boleh melilit pada aci berputar. Cari pelocok hidraulik terkawal PLC dengan undur automatik: apabila beban motor melonjak, mesin berundur untuk melepaskan kekusutan atau kesesakan sebelum menyambung semula suapan hadapan. Pada TG-SingleShaft 200, kitaran undur automatik ini adalah standard, yang sangat penting di mana pengendali tidak boleh menjaga corong suapan sepanjang hari.
Langkah 3: Saiz Skrin — Penjaga Pintu Saiz Zarah Keluaran
Skrin terletak di bawah rotor dan menahan bahan dalam ruang pemotongan sehingga ia cukup kecil untuk melalui perforasi. Inilah yang memberikan pencincang satu aci kelebihan utama berbanding mesin dua aci: pecahan keluaran yang sempit dan terkawal.
Pilih perforasi berdasarkan keperluan hiliran anda
Skrin tersedia dalam saiz diskret — pada TG-SingleShaft 200, plat berlubang boleh tukar ganti datang dalam 10, 15, 20, 30 dan 40 mm. Pilih perforasi berdasarkan keperluan peringkat proses seterusnya, bukan label “dicincang” generik. Menukar skrin mengubah pecahan keluaran tanpa menggantikan sebarang alat pemotong.
Fahami haus skrin sebagai kos operasi
Skrin adalah bahagian haus, terutamanya dengan suapan yang melelas. Plat berlubang berbolt boleh diganti; masukkan skrin ganti ke dalam belanjawan operasi anda dan simpan sekurang-kurangnya satu skrin ganti di tapak. Tanya pembekal untuk tempoh pengeluaran bahagian haus standard — di bawah 45 hari adalah penanda aras yang munasabah untuk pengeluar berpangkalan di China yang menghantar ke Asia Tenggara.
Langkah 4: Kapasiti — Nombor Sebenar, Bukan Nombor Brosur
Pengeluar memetik kadar pemprosesan untuk bahan ideal. Kadar pemprosesan sebenar anda bergantung pada ketumpatan bahan, kelembapan, kontaminasi, saiz keluaran sasaran dan ketersediaan mesin. Pembekal yang boleh dipercayai tidak akan menerbitkan satu angka kapasiti tetap untuk pencincang berskrin — kadar pemprosesan sememangnya berbeza mengikut bahan dan saiz skrin, dan harus disahkan terhadap suapan anda pada peringkat pertanyaan.
Kaedah penentuan saiz yang praktikal:
- Kira tan tahunan yang diperlukan dan bahagikan dengan jam operasi sebenar (bukan maksimum teori).
- Tambah margin 20–30% untuk penukaran skrin, penyelenggaraan pisau dan pembersihan penyumbatan.
- Minta pengeluar mengesahkan kapasiti terkadar terhadap bahan anda, ketebalan stok maksimum dan saiz skrin yang dipilih.
Juga periksa pemacu: mesin kelas 55 kW dengan permulaan lembut sebagai standard (VFD tersedia untuk kelajuan rotor berubah) sesuai untuk aliran bukan ferus dan tolok ringan. Jika bekalan kuasa loji anda ialah 60 Hz — seperti di Filipina, Thailand dan Indonesia — sahkan mesin boleh dikonfigurasikan untuk 50/60 Hz sebelum membuat pesanan.
Ketahui Sempadan Aplikasi
Pencincang satu aci berskrin dinilai untuk bahan bukan ferus dan tolok ringan sahaja. Stok ferus padat — blok enjin, bahagian struktur berdinding tebal — melebihi penarafan tork rotor dan akan menyebabkan mesin terhenti atau merosakkan pisau. Jika aliran anda adalah campuran ferus dan bukan ferus, seni bina yang betul ialah pencincang logam dua aci seperti TG-2200 sebagai peringkat utama, dengan mesin satu aci diletakkan di hiliran untuk penentuan saiz zarah akhir. Jika kontaminasi ferus mungkin berlaku dalam aliran bukan ferus, pasang pemisah magnetik di hulu.
Jawapan Pantas untuk Pembeli
Satu aci vs. dua aci — yang mana saya perlukan? Mesin dua aci mencengkam dan mengoyak sekerap bercampur dan tidak sekata tanpa skrin, memberikan kadar pemprosesan lebih tinggi tetapi variasi saiz lebih luas. Mesin satu aci dengan skrin memberikan saiz zarah yang sempit dan terkawal — pilihan yang lebih baik apabila memberi makan granulator, penekan briket atau relau yang memerlukan geometri cas yang konsisten.
Berapa kerap pisau perlu diservis? Ia bergantung sepenuhnya pada kelelasan bahan dan jam operasi. Periksa kelegaan pisau setiap minggu dan tetapkan semula selepas setiap kitaran penajaman; pisau rotor bolt-on dan pisau katil berbolt boleh laras boleh diganti tanpa mengeluarkan rotor.
Apa yang perlu saya hantar kepada pembekal untuk sebut harga? Jenis dan kekerasan bahan suapan, ketebalan stok maksimum, saiz zarah keluaran sasaran, kadar pemprosesan yang diperlukan, voltan dan frekuensi tapak (50/60 Hz), dan sama ada suapan mungkin mengandungi kontaminasi ferus.
Langkah Seterusnya: Uji Terhadap Bahan Sebenar Anda
Cara paling boleh dipercayai untuk mengurangkan risiko pembelian ini ialah meminta pengeluar mengesahkan konfigurasi rotor, skrin dan pelocok terhadap suapan sebenar anda. Hantar spesifikasi bahan dan saiz keluaran sasaran anda kepada kami dan pasukan kejuruteraan kami akan membalas dengan konfigurasi tersuai dan cadangan kapasiti — termasuk profil pisau, perforasi skrin dan tetapan pelocok yang sepadan dengan bahan anda.