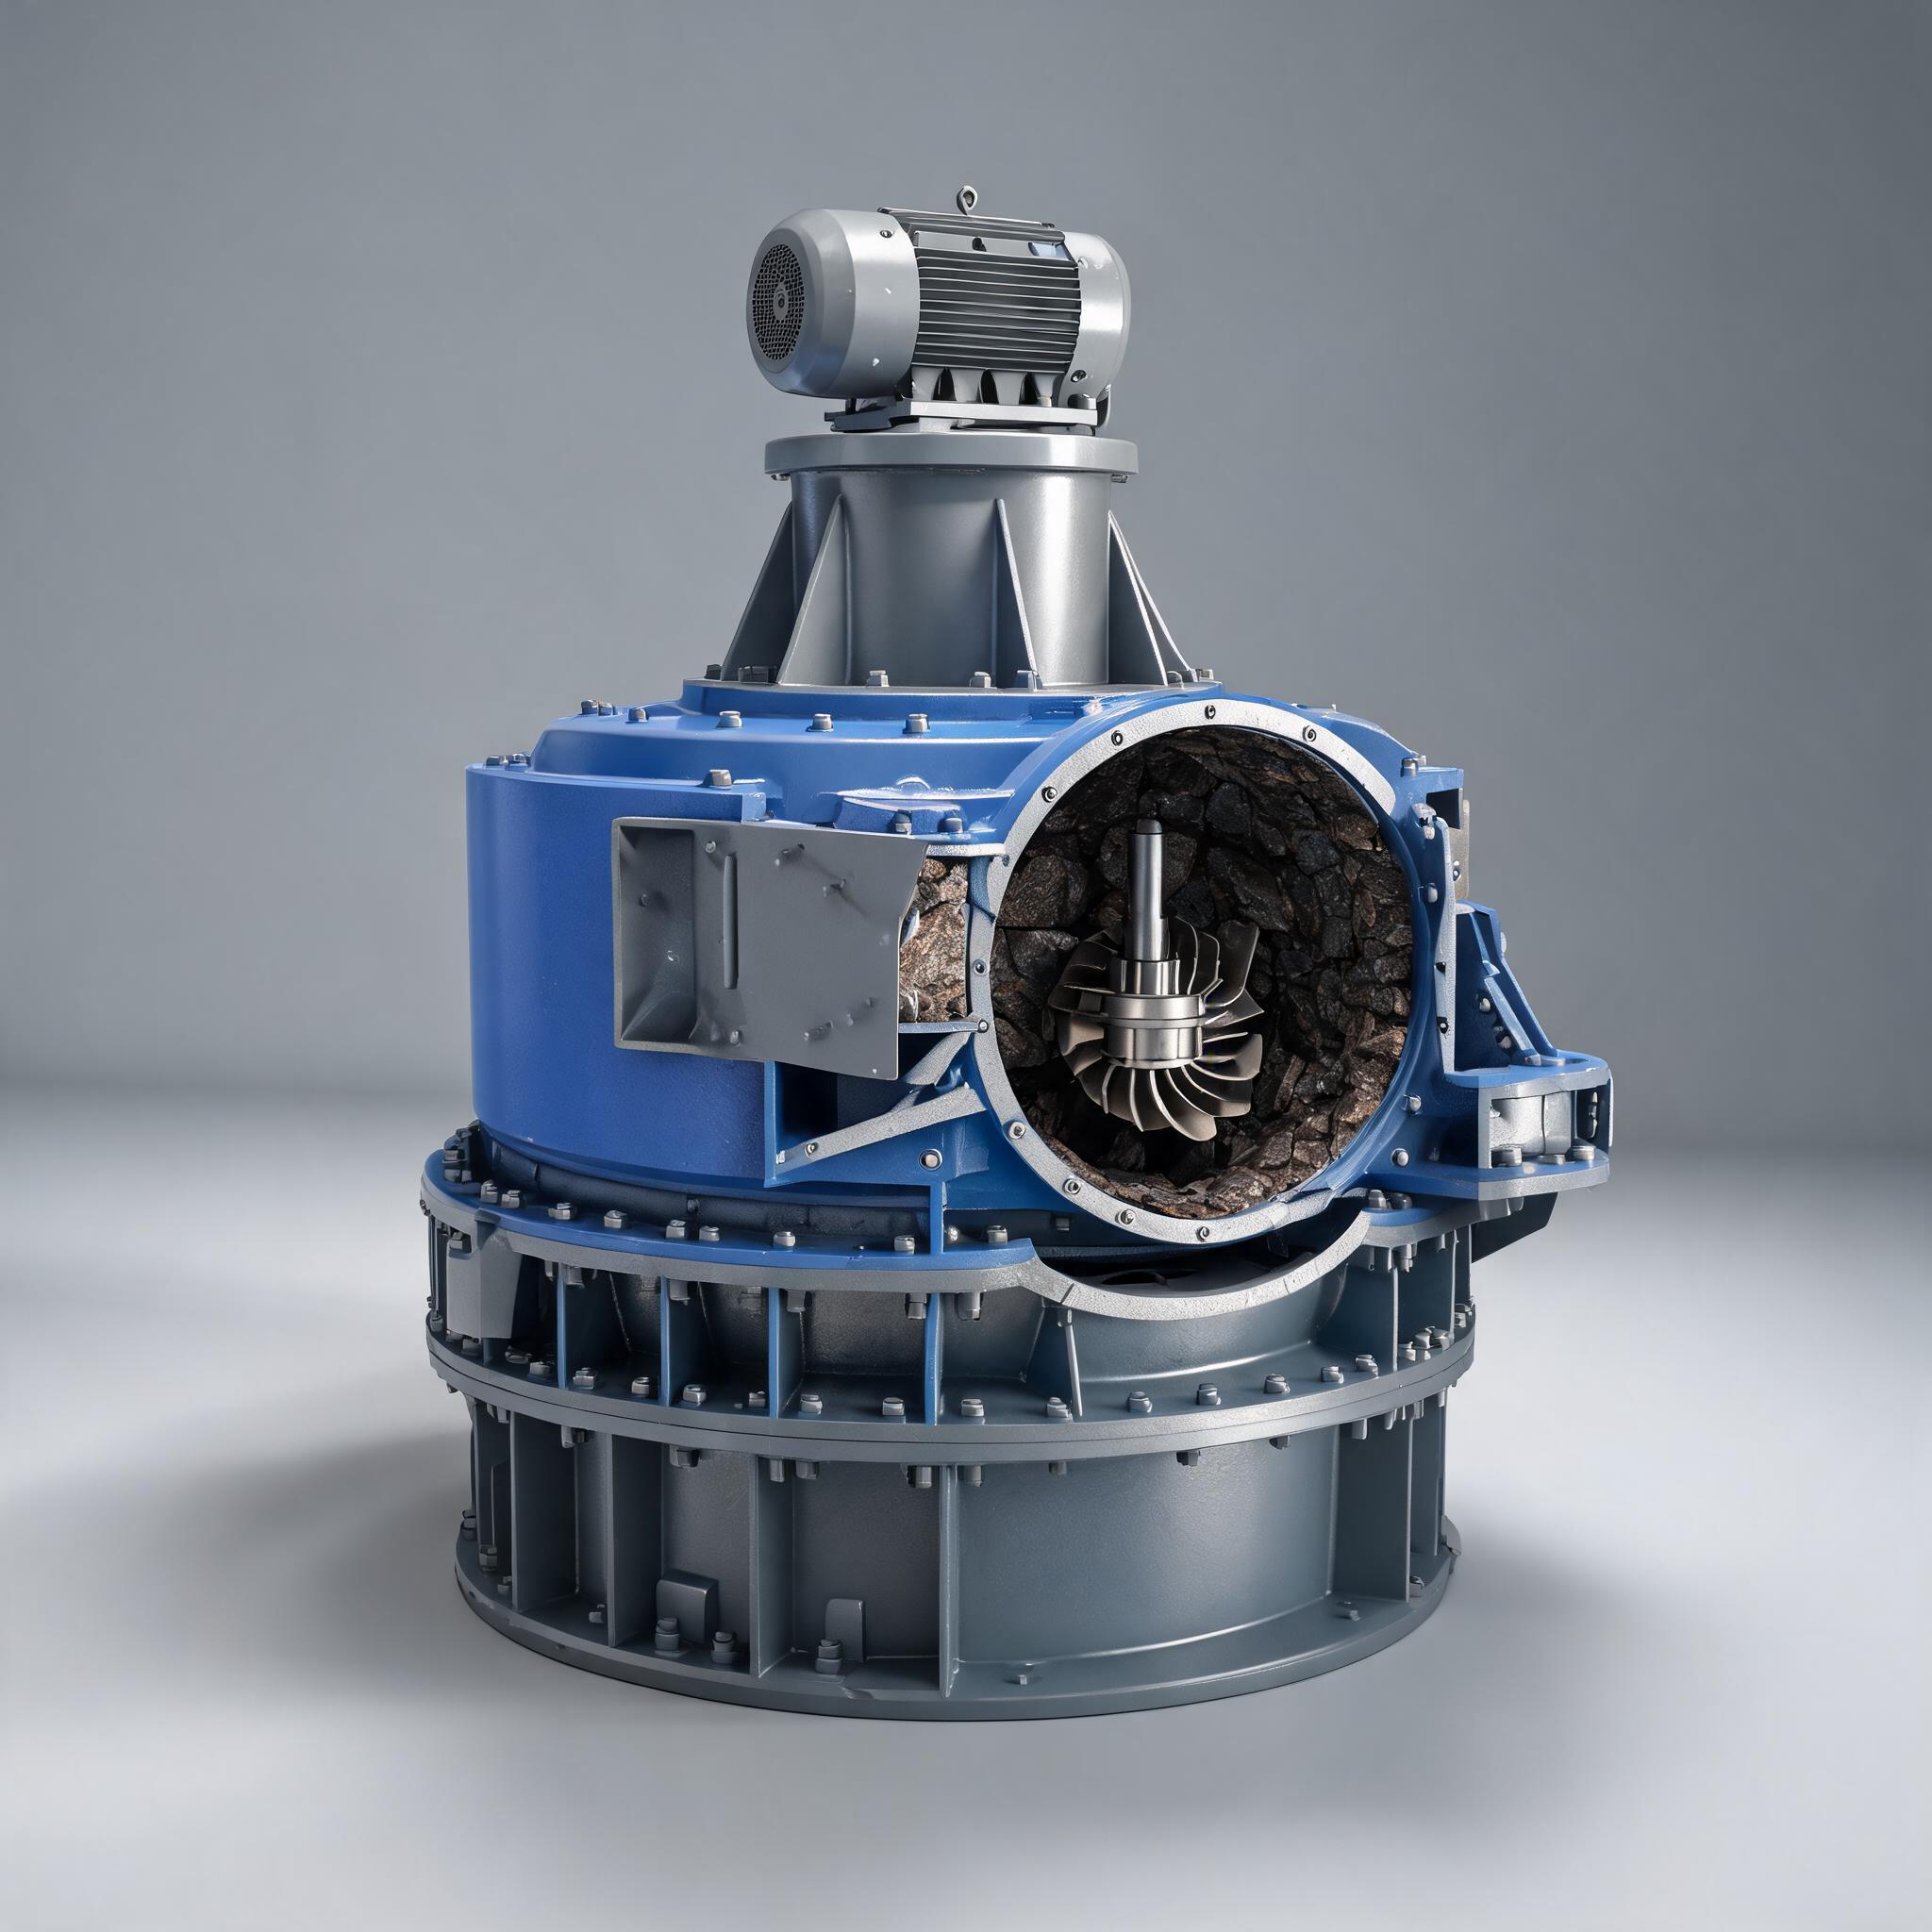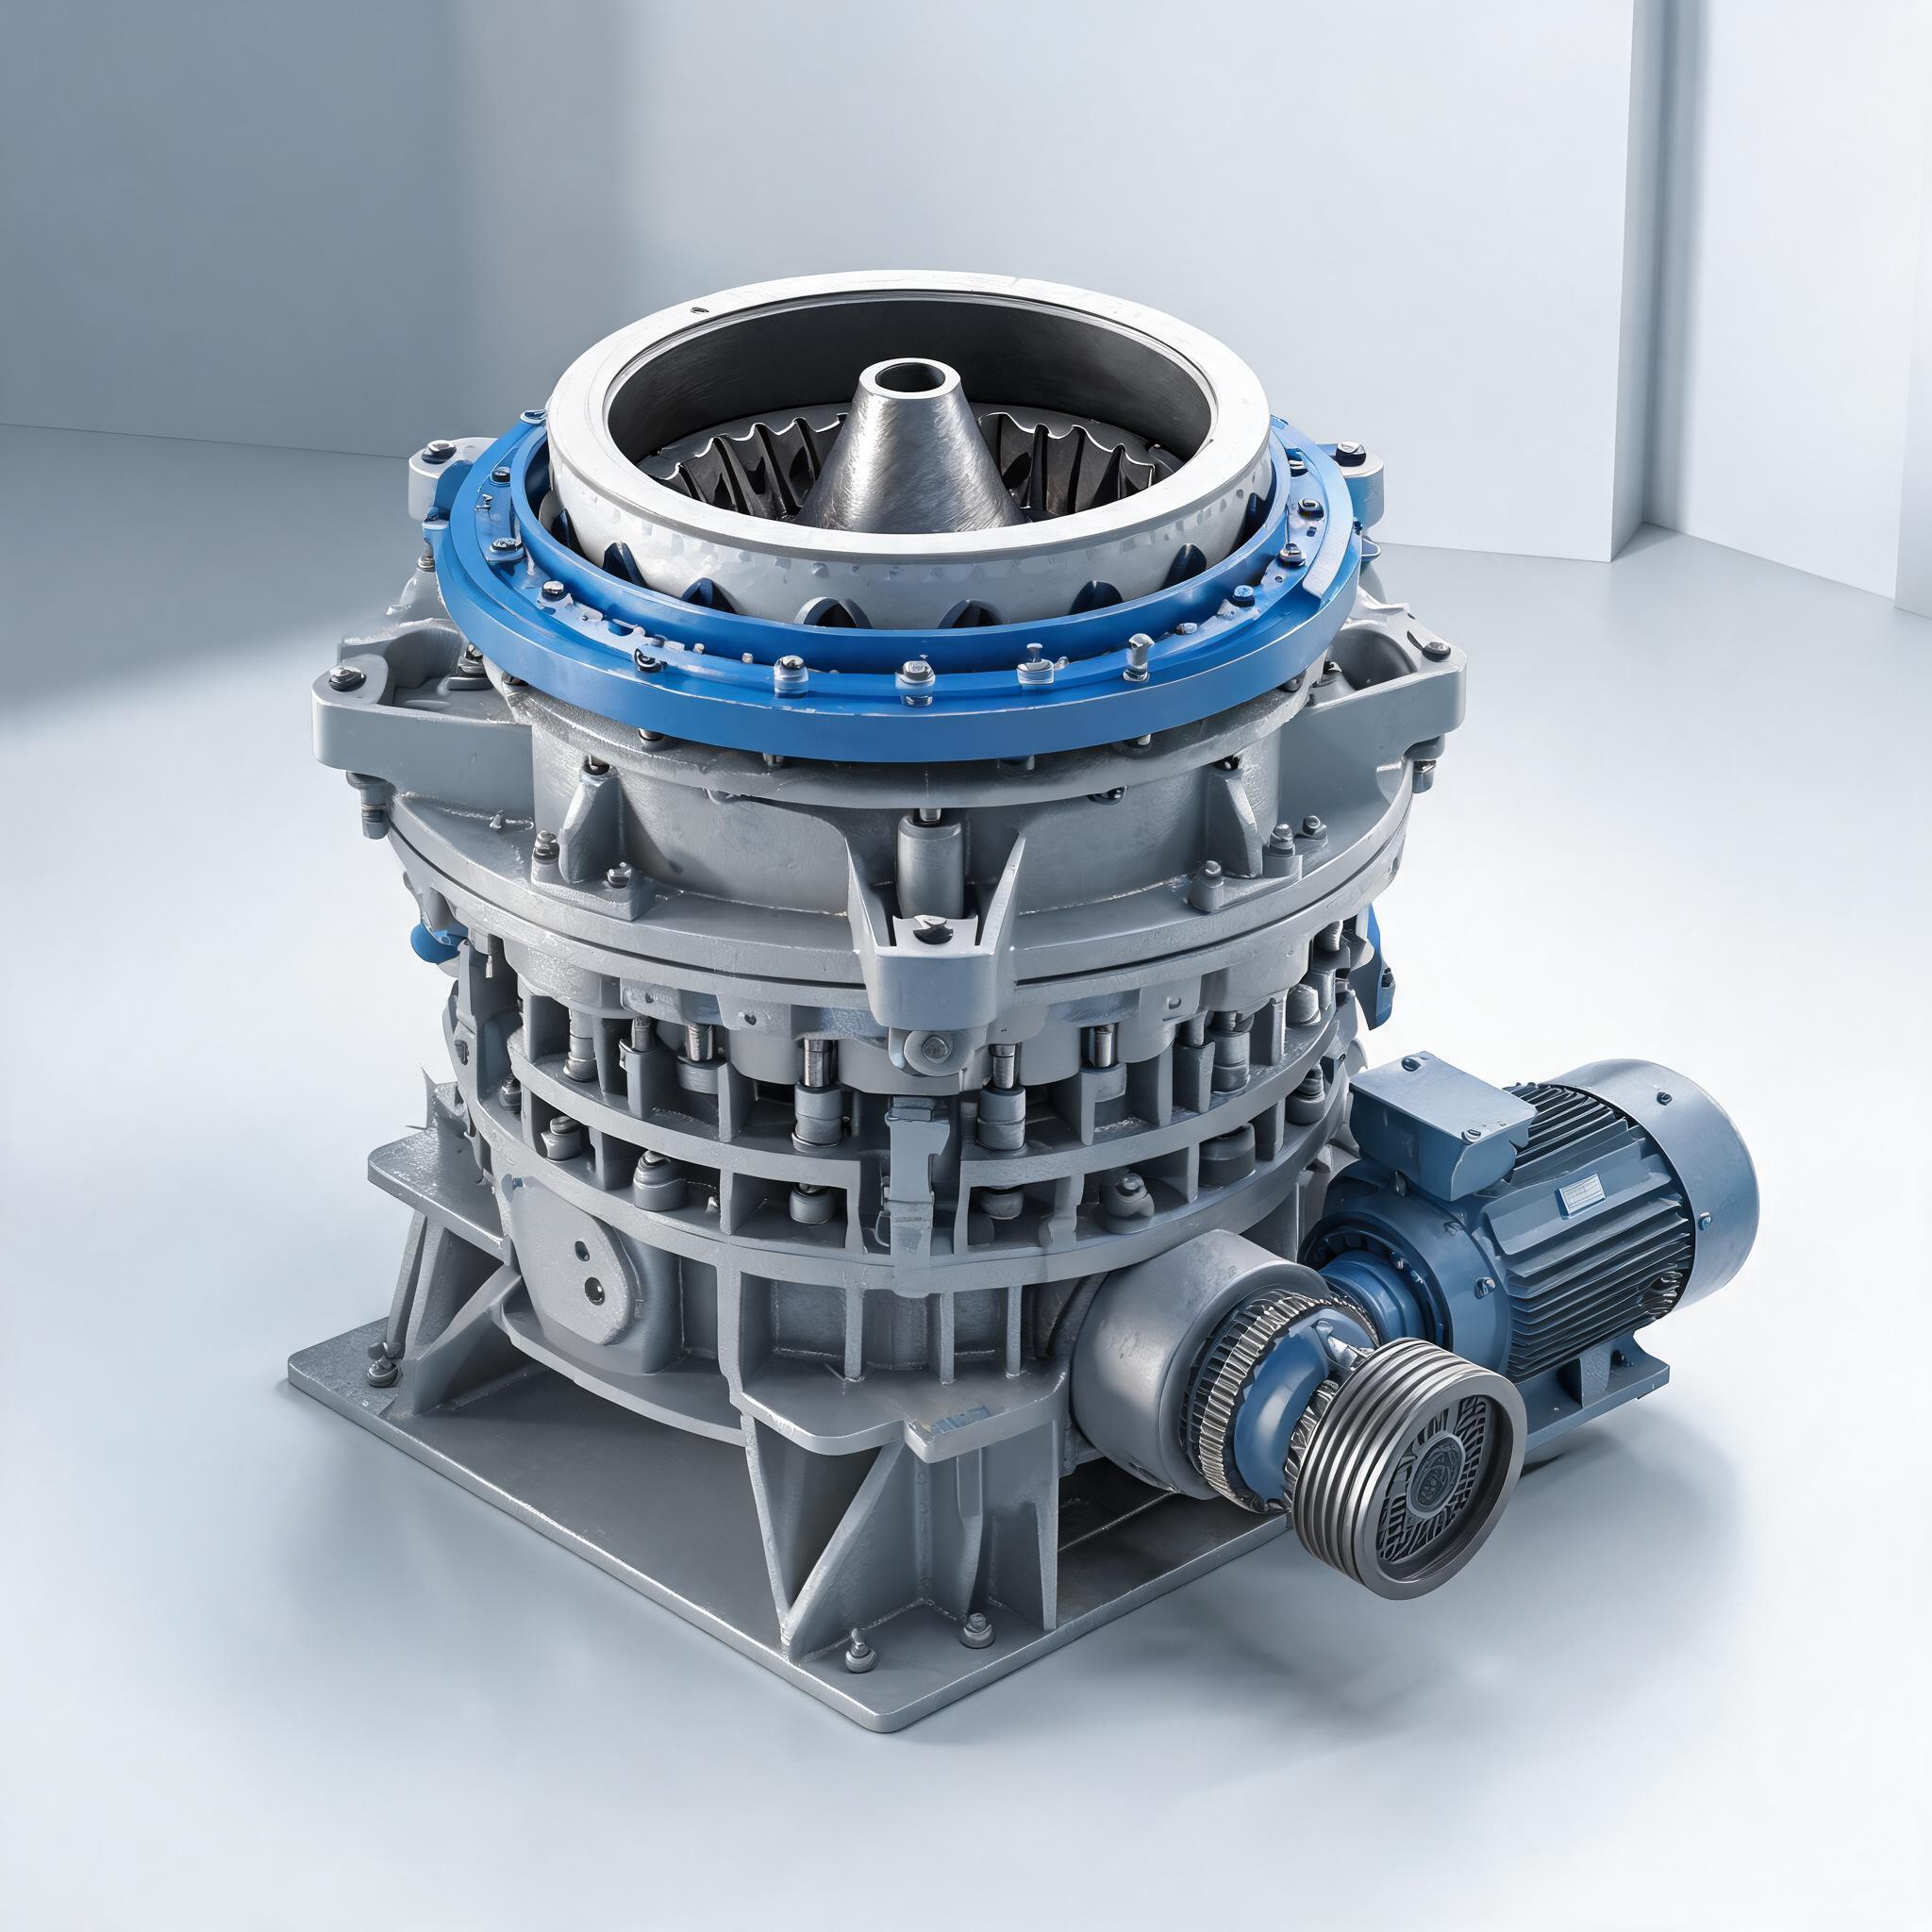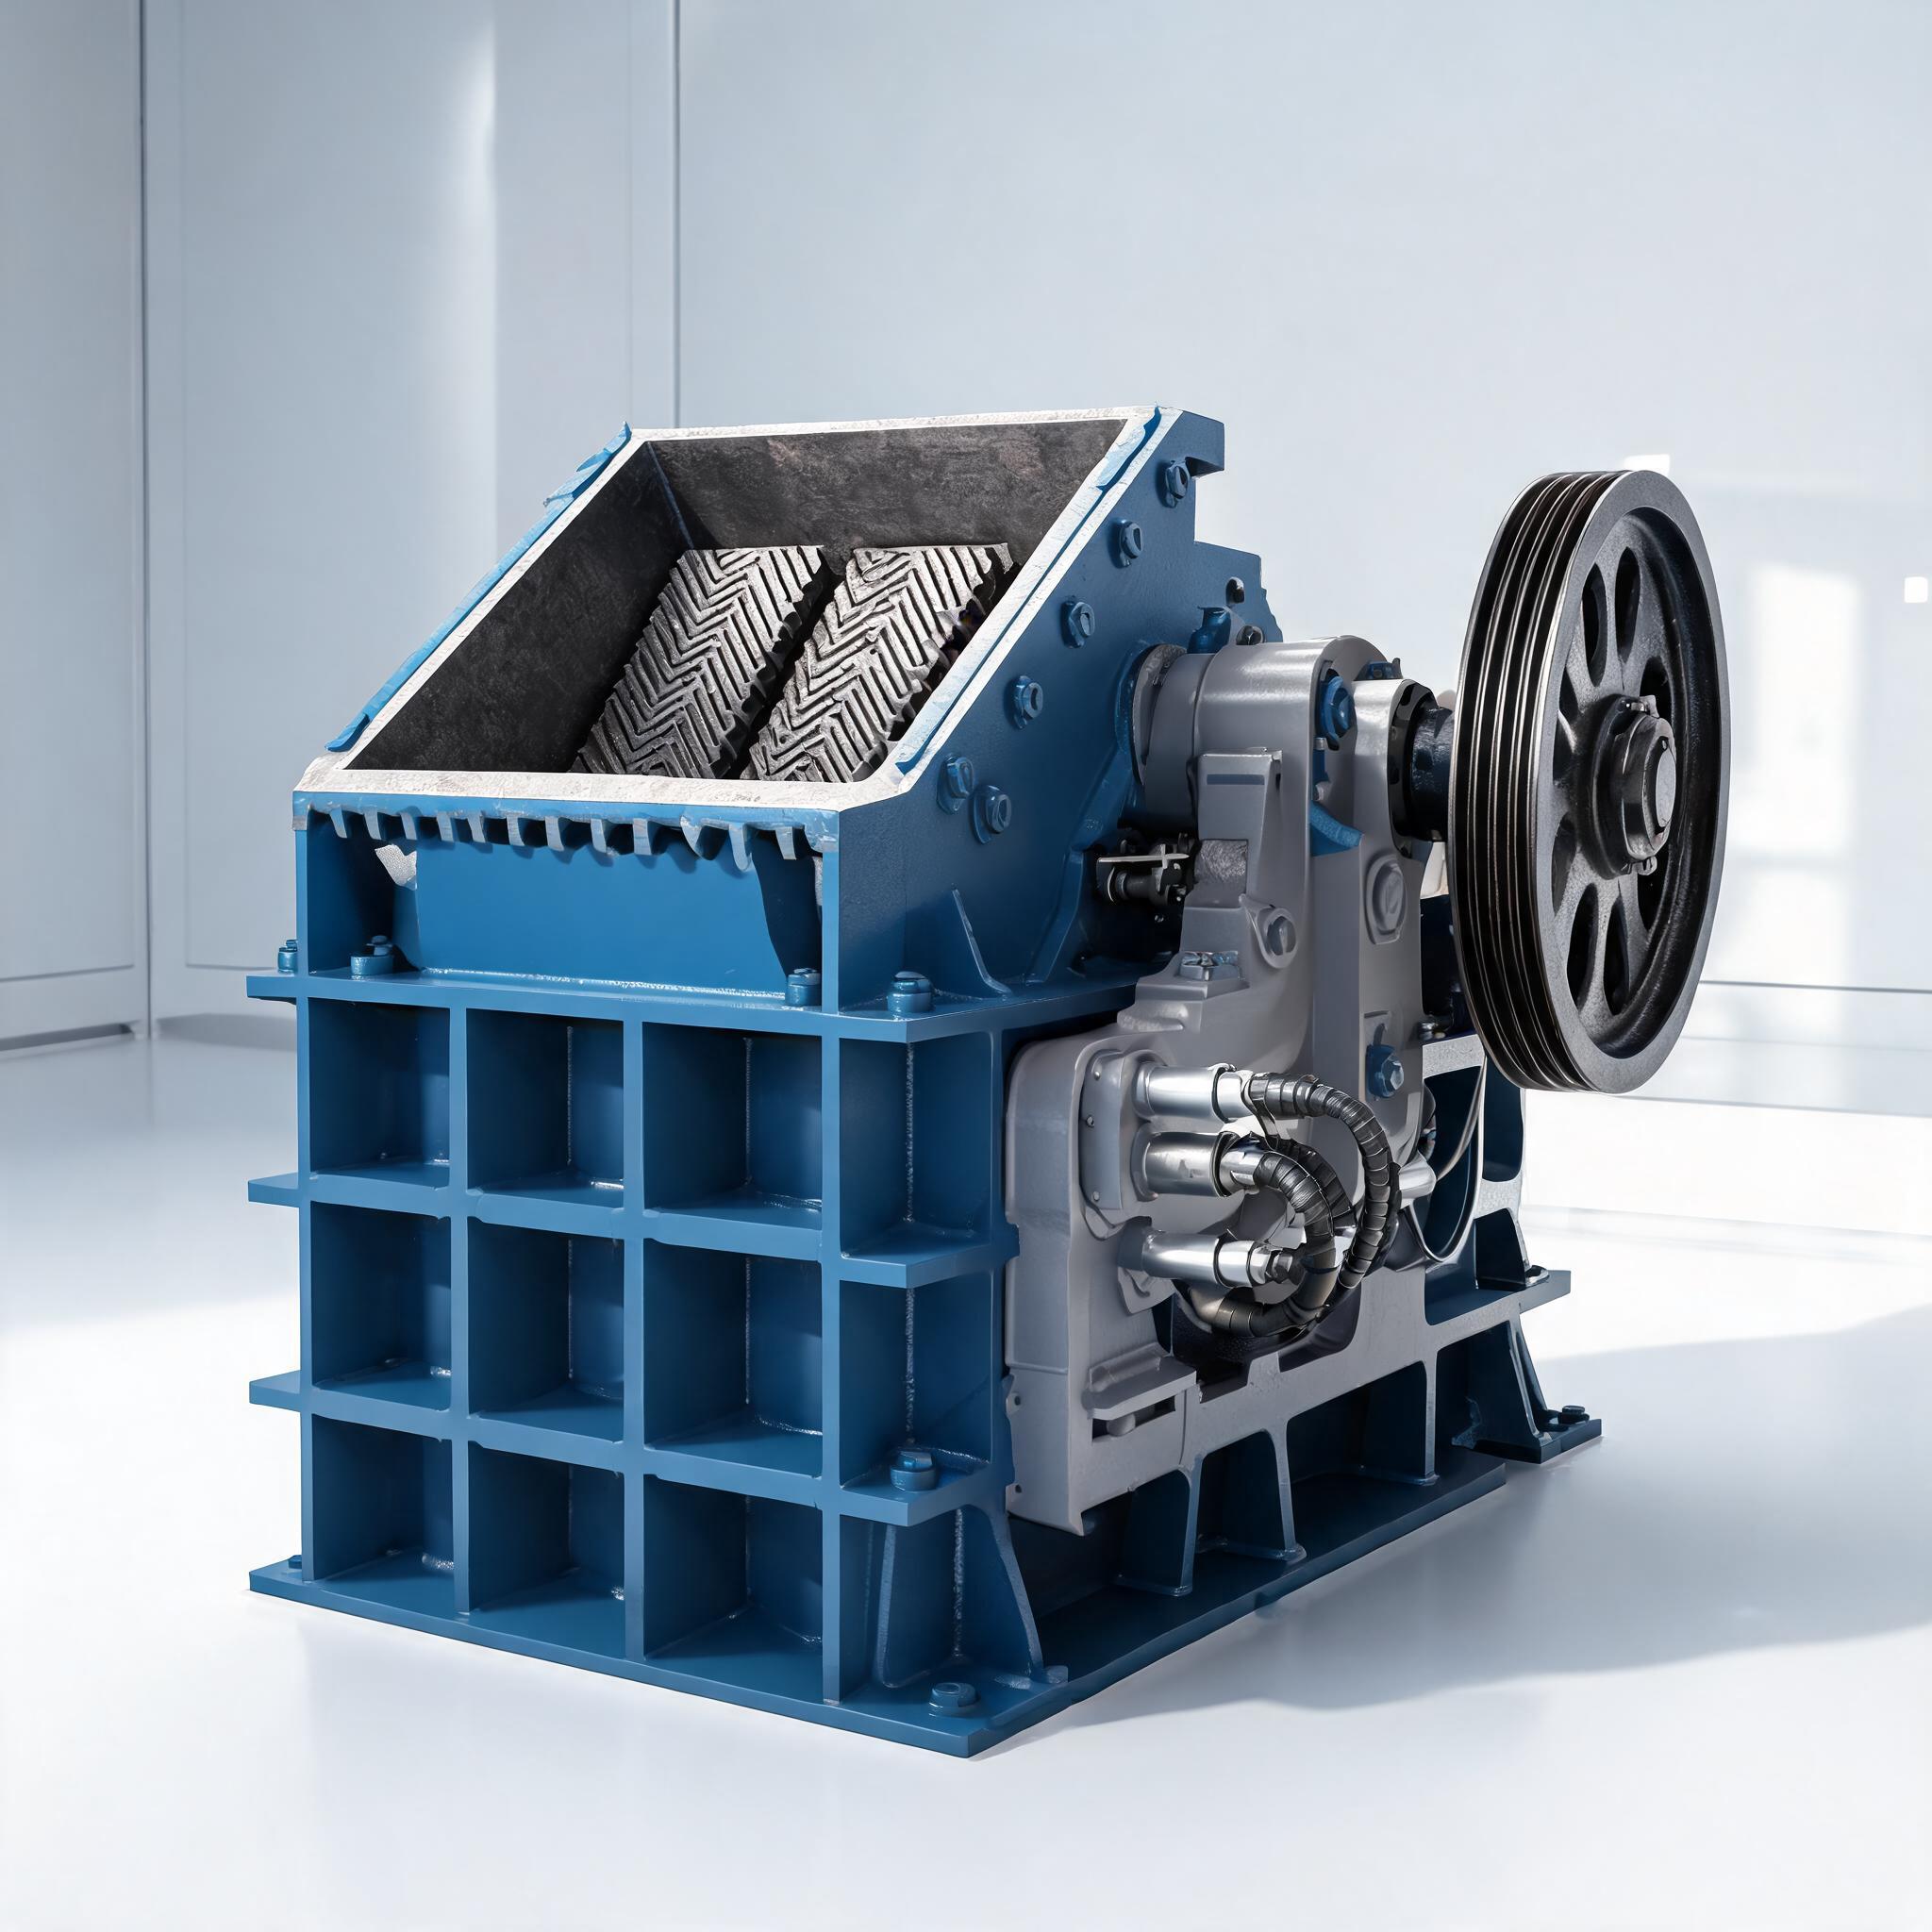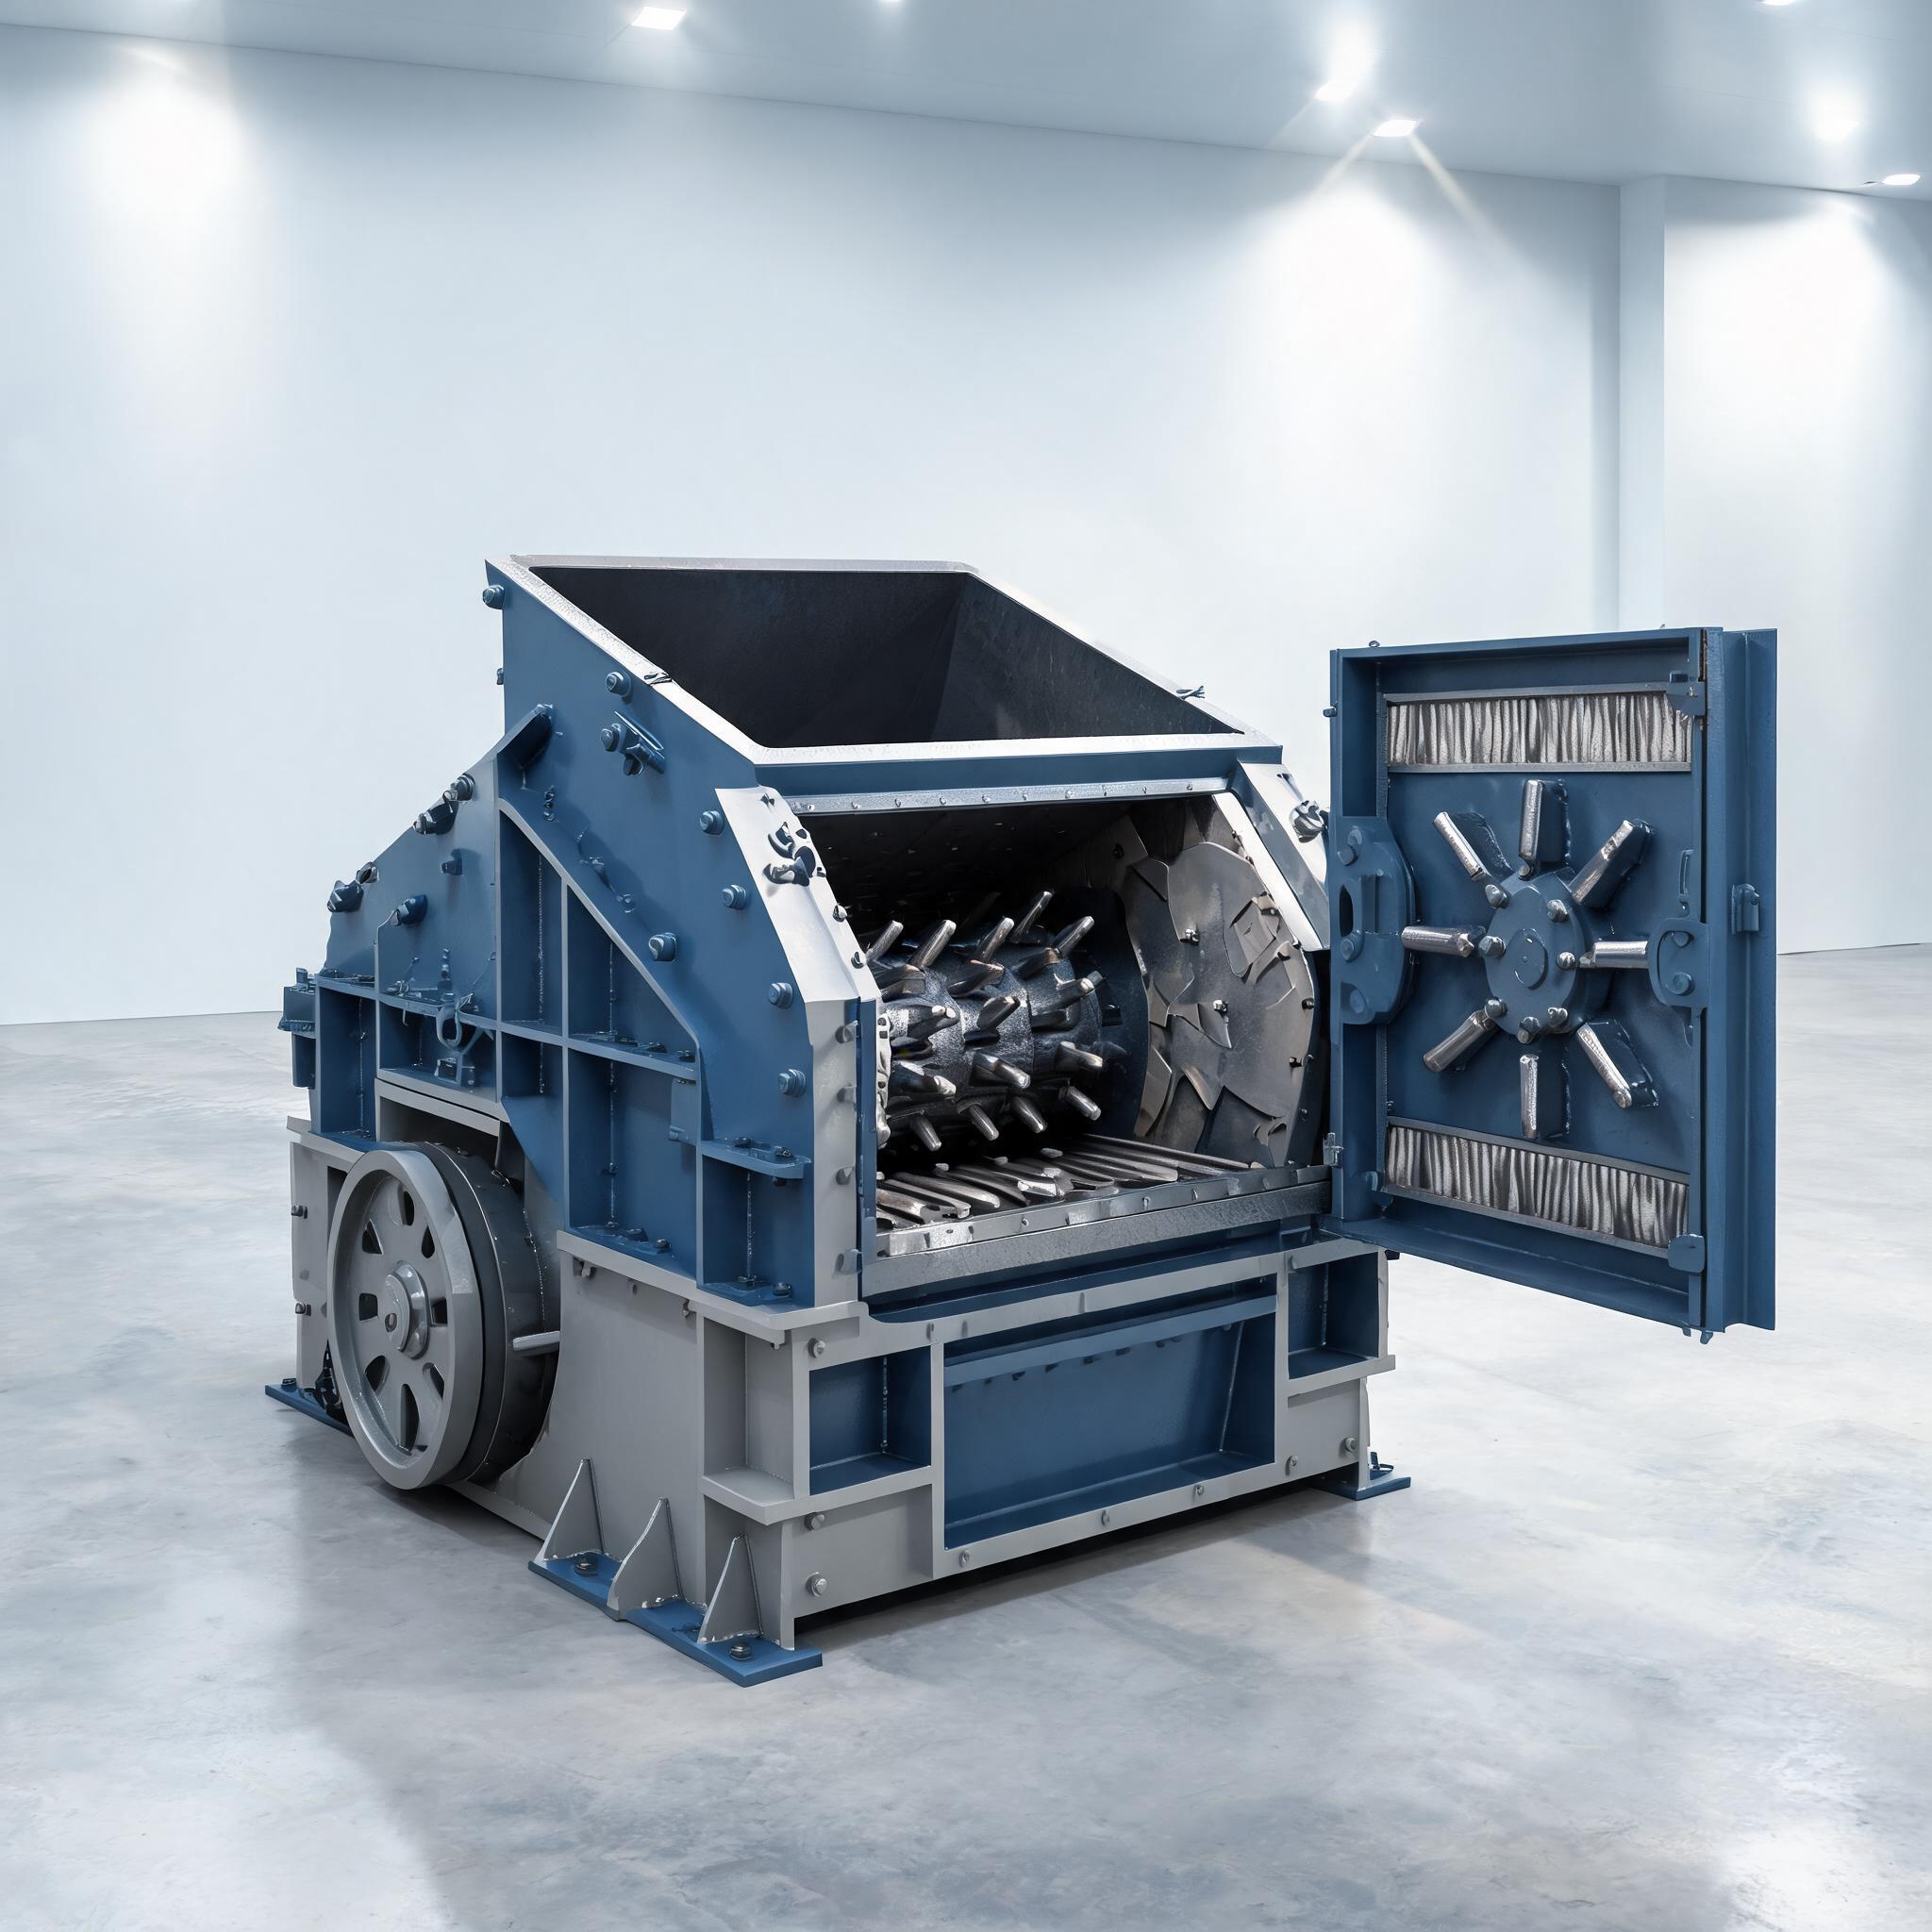
Точный контроль верхнего размера с минимальным образованием мелочи
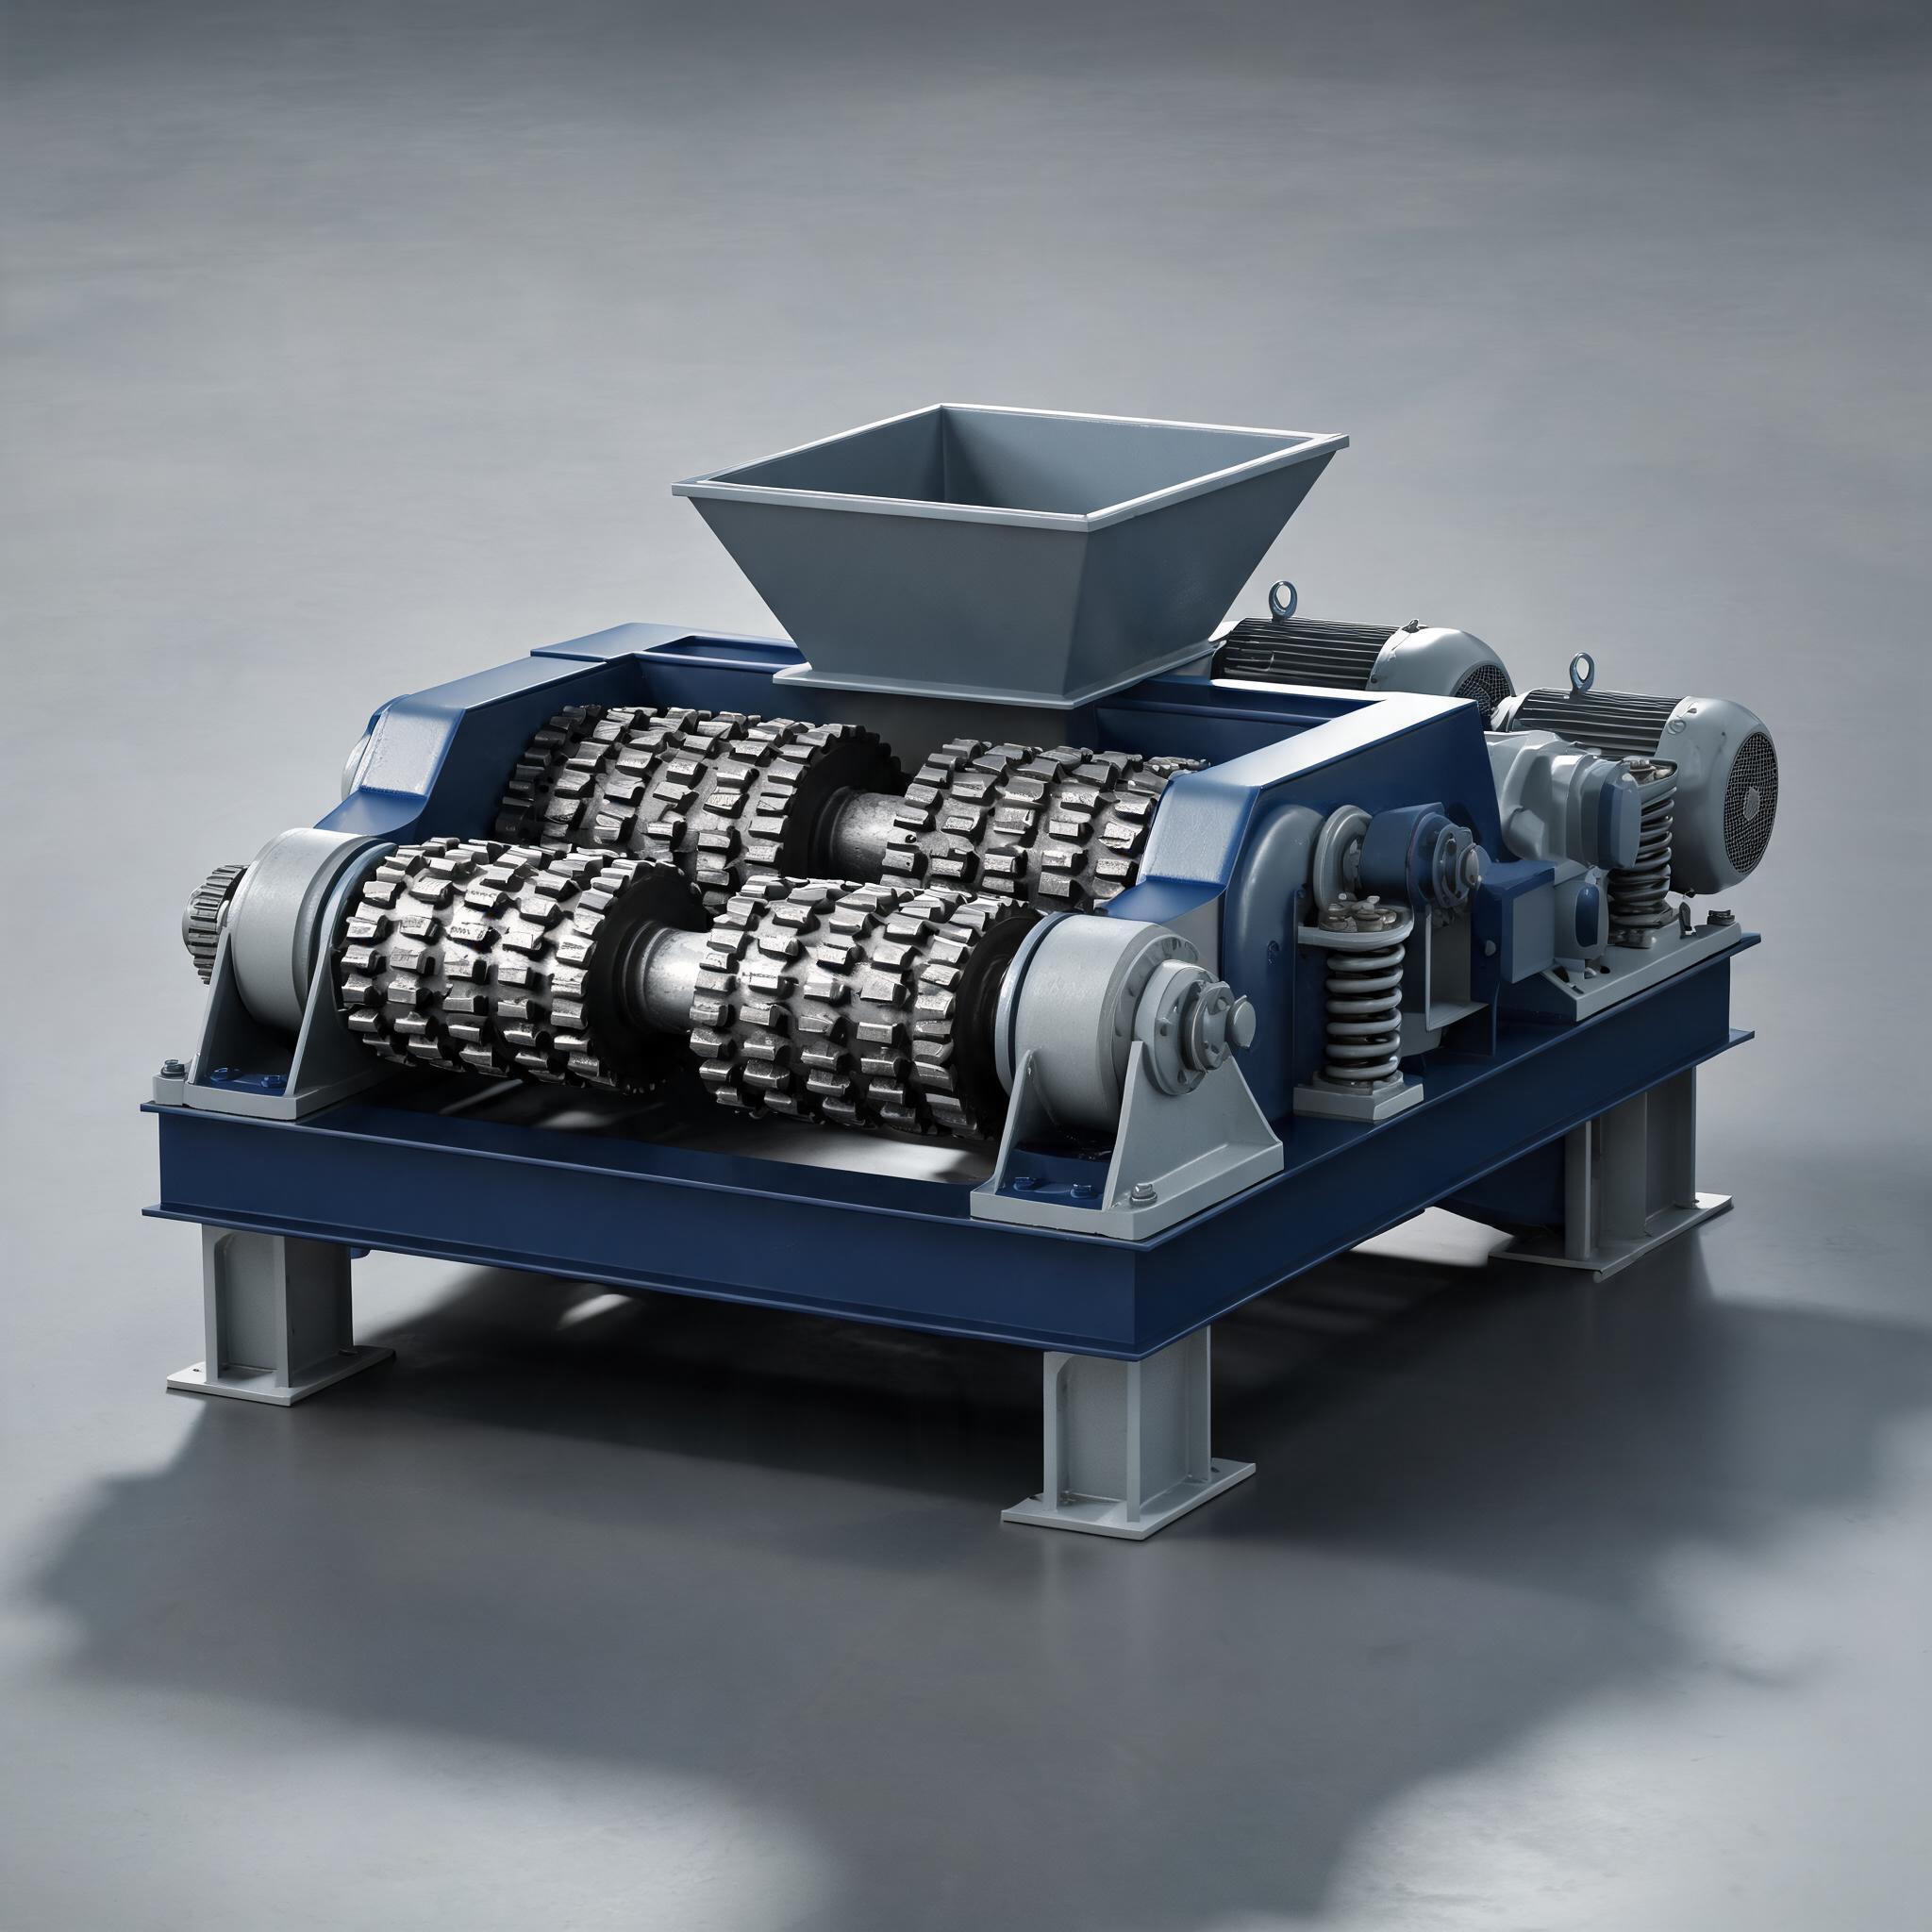
TG-RollCrush 300 — это двухвалковая дробилка для переработки металлов, где требуется точный контроль размера выходных фрагментов с минимальным образованием мелочи. Два встречно вращающихся валка с зубчатыми сегментными поверхностями втягивают материал в зазор дробления, где он измельчается за счет комбинации сжатия и сдвига. Зубчатый профиль захватывает отдельные куски, а не полагается на силу тяжести или удар, что делает его эффективным для хрупких отливок, металлической стружки и предварительно измельченных фрагментов, требующих контролируемого окончательного фракционирования.
Зазор между валками напрямую определяет максимальный размер выходного фрагмента — ни один материал крупнее зазора не может пройти. Это дает жесткий верхний предел размера выходного продукта, в отличие от роторных или щековых дробилок, где размер выхода вероятностный.
Характеристики
| Параметр | Значение |
|---|---|
| Механизм дробления | Сжатие и сдвиг |
| Конфигурация валков | Два встречно вращающихся, независимый привод |
| Поверхность валков | Сегментные зубчатые, болтовое крепление |
| Регулировка зазора | Гидравлическая с пружинной защитой |
| Защита от недробимых предметов | Пружинное автоматическое разведение |
| Привод | Отдельный двигатель на каждый валок через редуктор |
| Частота двигателя | 50 Гц или 60 Гц — настраивается |
| Производительность | Зависит от плотности материала и настройки зазора — подтвердите при запросе |
Почему двухвалковое дробление для переработки металла
- Минимум мелочи: Сжатие и сдвиг между валками дают меньше мелочи, чем ударное дробление — это важно, когда мелочь снижает эффективность последующей сепарации или снижает стоимость извлеченного металла.
- Точный контроль верхнего размера: Зазор между валками задает максимальный размер выходного фрагмента. Ни один материал крупнее зазора не может пройти.
- Низкое пылеобразование и шум: Медленное сжатие создает меньше пыли и шума, чем высокоскоростные роторные дробилки, что актуально для предприятий, работающих в условиях строгих экологических норм.
- Обработка пластичных загрязнений: Пластичные металлы, попадающие в зазор (медная проволока, тонкий алюминий), имеют тенденцию сплющиваться, а не дробиться. Это может быть преимуществом, если цель — сплющить пластичные загрязнения для последующей сепарации на ситах.
Конструкция зубчатых сегментов
Поверхность валка несет болтовые зубчатые сегменты из закаленной легированной стали. Профиль зуба выбирается в зависимости от исходного материала:
- Крупный зуб: Более крупные зубья, большее расстояние между ними. Для более крупных кусков и более высокой производительности.
- Средний зуб: Универсальный для большинства применений по переработке металла.
- Мелкий зуб: Меньшие зубья, меньший шаг. Для более мелкого выходного размера и меньших частиц.
Сегменты крепятся болтами к сердечнику валка и заменяются индивидуально. Сердечники валков остаются в машине — заменяются только зубчатые сегменты. Контролируйте износ, измеряя высоту зубьев через запланированные интервалы.
Область применения
- Финальное измельчение предварительно дробленых чугунных фрагментов перед загрузкой в литейную печь
- Калибровка металлической стружки и сливов для подачи в брикетировщик
- Измельчение хрупких алюминиевых отливок до однородного размера частиц
- Подготовка фрагментов стального лома для прямой загрузки в печь
- Контролируемое измельчение предварительно измельченного материала перед сепарацией на вихретоковом сепараторе
Оптимизирована для хрупкого, предварительно измельченного материала. Не является первичной дробилкой — исходный материал должен быть предварительно измельчен щековой, роторной дробилкой или шредером. Подача негабаритного или пластичного материала может остановить валки или вызвать чрезмерный износ. Подтвердите максимальный размер куска при запросе.
Привод и управление
Каждый валок приводится отдельным двигателем через редуктор, что позволяет валкам вращаться с немного разными скоростями для улучшения захвата материала. ПЛК контролирует нагрузку на двигатель и реверсирует вращение валков при перегрузке для устранения заторов. Плавный пуск входит в стандартную комплектацию.
Изнашиваемые детали и поддержка
Запасные зубчатые сегменты с крупным, средним и мелким профилем доступны в качестве отдельных запасных частей. Наша инженерная команда может настроить профили зубьев и параметры зазора под конкретные характеристики исходного материала. Каждая машина поставляется с комплектом запасных частей; стандартный срок производства запасных изнашиваемых деталей — менее 45 дней. Шефмонтаж, обучение операторов и гарантия 12 месяцев включены.
Часто задаваемые вопросы
Запросить подробное коммерческое предложение
Для подготовки точного коммерческого предложения укажите типичные виды исходного материала и максимальный размер куска на входе, целевой размер фракции на выходе, требуемую производительность, параметры электропитания на площадке (напряжение и частота, 50 Гц или 60 Гц), а также то, следует ли валковая дробилка за щековой дробилкой, роторной дробилкой или шредером в вашей линии. Если известно, укажите предпочтительный профиль зубьев (крупный, средний, мелкий).
Запросить информацию о продукте